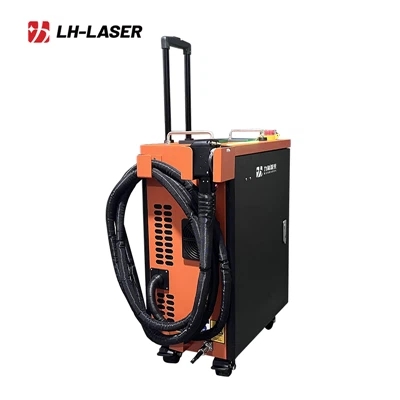
Aké bežné problémy sa často vyskytujú pri používaní laserových zváracích strojov a ako sa riešia?
1.1 Problém: Dvojité ochranné šošovky sú poškodené.
Riešenie: Skontrolujte šošovky pod svetlom, či na nich nie sú škvrny; ak sú prítomné, vymeňte ochranné šošovky.
1.2 Problém: Ochranné šošovky majú nedostatočnú priepustnosť svetla alebo povlak nie je odolný voči teplu-.
Riešenie: Nainštalujte odlučovač oleja-vody so sušičom stlačeného vzduchu, aby ste zabezpečili, že vypúšťaný plyn nebude obsahovať vodu a olej. Argón a dusíkové plyny nemusia prechádzať cez odlučovač oleja-vody. Ak používate stlačený vzduch, odporúča sa prejsť na argón alebo dusík alebo nainštalovať odlučovač oleja-vody so sušičom.

1.3 Problém: Stredný bod červeného svetla sa odchyľuje a naráža na vnútornú stenu zváracieho horáka.
Riešenie: Ak je červené svetlo vodorovne vychýlené, použite funkciu odsadenia stredu v systémových parametroch na jemné{0}}doladenie. Ak je zvislá odchýlka, nastavte motor.
1.4 Problém: Zaostrovacia šošovka je poškodená.
Riešenie: Vymeňte zaostrovaciu šošovku.
2.1 Príčina: Rušenie signálmi zvárania TIG.
Riešenie: Nepoužívajte laserové zváranie na rovnakom mieste ako zváracie stroje TIG. Medzi laserovým zváraním a zváraním TIG dodržujte vzdialenosť 5–10 metrov.
2.2 Príčina: Porucha systému.
Riešenie: Odmerajte napätie na svorke CN3. Normálne napätie medzi kolíkmi 1-4 je približne 5V; ak nie, základná doska je spálená. Normálne napätie medzi kolíkmi 2-4 je 0-0,18V; ak nie, signálna linka pre tento port je odpojená alebo je spálená základná doska. Normálne napätie medzi kolíkmi 3-4 je 2,5V; ak nie, signálne vedenie je odpojené alebo je spálená doska ovládania teploty.

3.4 Príčina: 9-kolíková zástrčka na zváracom horáku nie je správne zapojená alebo je prerušený signálny vodič.
Riešenie: Správne zapojenie je kľúčové pre zabezpečenie normálnej prevádzky systému.
3.5 Príčina: Motor alebo ovládacia skriňa sú vyhorené.
Riešenie: Ak vyššie uvedené kontroly neprinesú žiadne problémy, skúste problém vyriešiť výmenou ovládacej skrinky alebo zváracieho horáka.
Koleso podávača drôtu sa neotáča
4.1 Príčina: Vypínač podávača drôtu nie je zapnutý.
Riešenie: Uistite sa, že vypínač podávača drôtu je v polohe "ON".
4.2 Príčina: Nesprávne pripojenie alebo prerušenie signálneho vodiča.
Riešenie: Na testovanie použite multimeter v režime kontinuity. Umiestnite jednu sondu na PUL+, PUL-, DIR+ alebo DIR- konektora CN1 ovládacej skrinky a druhú sondu na príslušné svorky (PUL+, PUL-, DIR+, DIR-) na ovládači. Ak sa zistí kontinuita, zapojenie je normálne. Ak nie, signálny vodič je buď prerušený alebo nesprávne pripojený.
4.3 Príčina: Rýchlosť podávania drôtu je príliš vysoká.
Riešenie: Efektívna rýchlosť podávania drôtu by mala byť medzi 2–80 mm/s.
4.4 Príčina: 24V spínaný zdroj je poškodený.
Riešenie: Zmerajte napätie na vstupných a výstupných portoch spínaného zdroja. Ak existuje vstupné napätie, ale žiadny výstup, napájací zdroj je vyhorený a je potrebné ho vymeniť.
4.5 Príčina: Vodičovi svieti červené výstražné svetlo.
Riešenie: Môže to byť spôsobené rušením súčasného signálu. Skúste reštartovať napájanie, aby ste zistili, či sa vráti do normálu. Vyhnite sa prevádzke vedľa zváracieho zariadenia TIG.